 ☎ 0551-66770025☎ 0551-66770025

应用领域
领域广泛 应用多元水口残留验收要先规定从哪个面量、在哪个点量,再按穴号分开留样。这样能区分是个别模穴来料偏高,还是装夹后切面位置变化。
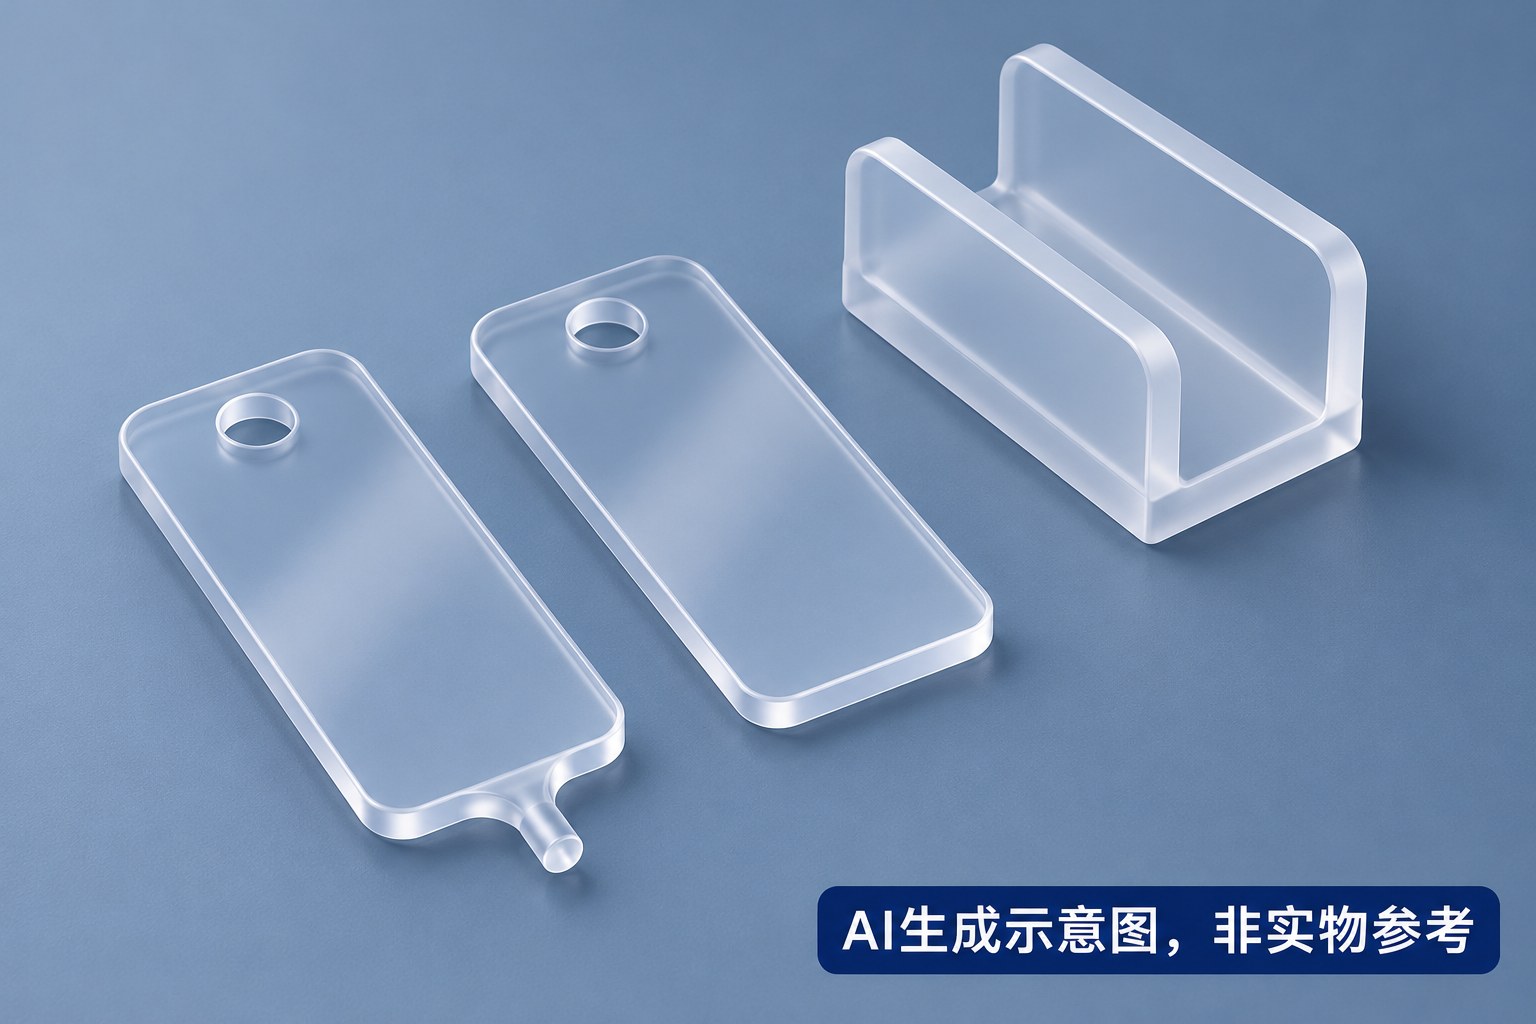
带上同一模具各穴的实际注塑件,写明材质、浇口位置和图纸要求。保留一组未切样件,拍清基准面和水口朝向。材料、胶层或添加剂资料不明时,先确认加工适用性。
可将规定装配面作为量测基准,在图纸上标明测点和测量方向。不要拿未切件总高度直接代替切后残留。按同一规则记录各穴的残留、周边外观与实际装配情况。
先用同一件样品多次取放,检查装夹方向和定位重复性;再用相同夹具比较不同模穴。若称作透明亚克力仍须核对实际牌号,再由设备方评估能否从可达方向试切。
查看相关加工应用,或联系安江智能,提供实物、图稿和验收要求沟通打样。
 2026-11-18
 2026-11-18
 2026-11-18
 2026-11-18