 ☎ 0551-66770025☎ 0551-66770025

应用领域
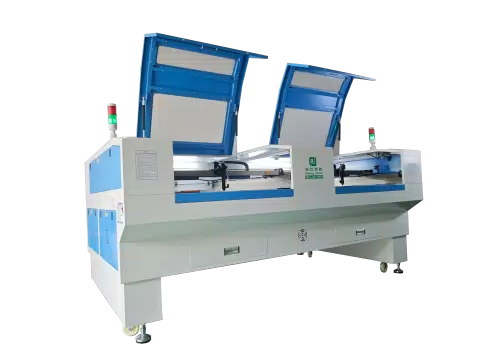
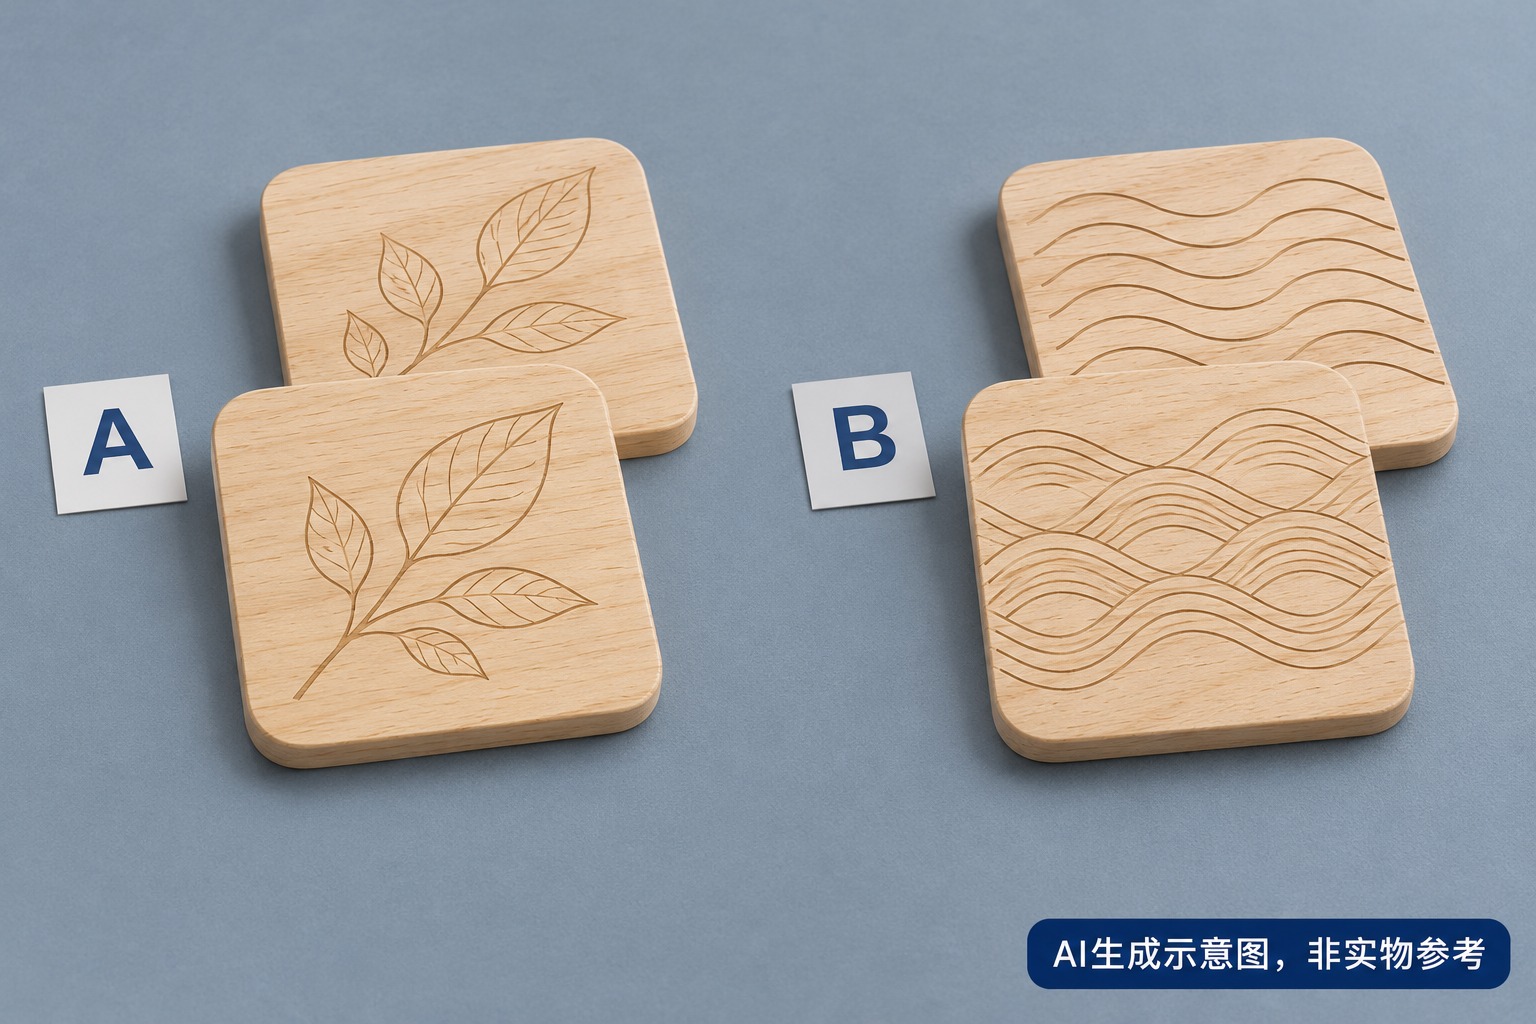
领域广泛 应用多元木质杯垫两款图案混单时,先确认双工位激光雕刻机是否配备支持分别执行任务的独立控制系统,再把每个工位的图稿版本、木坯正面与朝向、定位基准和首件样品对应起来。两边分别试样、分别确认后再继续加工,不能把一侧通过的设置直接当成另一侧已经验证的结果。
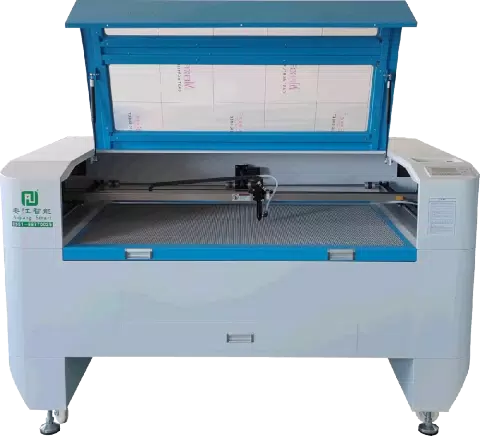
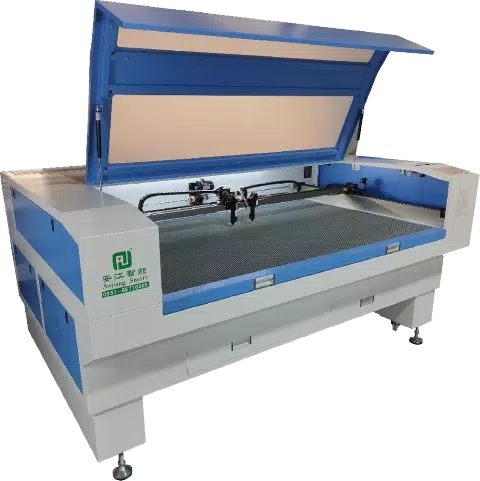
安江双工位激光雕刻机的产品资料列有木材应用及两个加工区域。两个区域能否分别运行不同图案和任务,需要结合独立控制系统、激光配置及订单工艺确认。选择设备时,先讲清两边是同款重复加工,还是分别处理不同图案;交接时记录对应工位和控制端,避免仅凭设备外观判断功能。
本文讨论的是已确认适合CO₂激光雕刻的木质杯垫坯料。木种、表面涂层和复合层不同,适用性也需重新确认;来料不明时,先补齐材料资料,再安排试样。本文不提供跨木种通用的功率、速度或加工时间。
以叶片图案和波纹图案分别交付为例,可以用下表记录。表中的A、B只是工位标识示例,须与现场实际标识一致。
| 交接项目 | A工位示例 | B工位示例 |
|---|---|---|
| 图稿与版本 | 叶片图案的已确认文件 | 波纹图案的已确认文件 |
| 木坯朝向 | 标明正面、木纹与图案上方 | 单独标明,不能沿用另一侧假设 |
| 定位基准 | 记录夹具编号、靠边位置及基准方向 | 核对本工位实际夹具和加工区域 |
| 首件依据 | 留存本工位确认的样品与文件版本 | 留存另一款图案的独立样品和记录 |
摆放木坯时,检查实际轮廓是否贴合定位位置,正反面与图稿上方是否对应。木坯有圆角、天然边或厚度差异时,应先确认夹具是否仍能稳定定位。工装不能遮挡加工区域,也不能与加工头的运动范围冲突。
每个工位分别核对图案是否正确、朝向是否一致、离外缘的位置是否符合确认稿,以及细线、浅刻区域和表面外观是否满足订单要求。木材的纹理、密度及表面状态可能影响雕刻外观;同批木坯也应各留首件,不能用一边的样品替代另一边的确认。
更换图稿、夹具或来料后,更新相应记录并重新核对。装箱前按已确认的图案分组,防止两款杯垫混放。若后续还有涂饰、清洁或包装工序,也要将其纳入成品外观复核;雕刻试样通过不等于已经验证杯垫的耐热、防水或其他使用性能。
准备两款最终图稿、木坯正反面照片、材质及涂层说明、外形和厚度、期望的图案朝向,以及能接受的样品外观。需要两工位分别执行不同任务时,将这一条件明确写进配置沟通。可通过联系安江提交资料,按实际样品确认设备与工装方案。
 2026-11-20 2026-11-18
 2026-11-16
 2026-10-21