 ☎ 0551-66770025☎ 0551-66770025

应用领域
领域广泛 应用多元电子配件的塑料外壳在输送时有横向偏移或轻微转角,验收批号位置应以零件自身的缺口、基准边或定位孔为参照。先在样件图上划出允许标记区,再用正放、偏移和旋转的来料验证批号是否仍落在区内、方向是否正确。
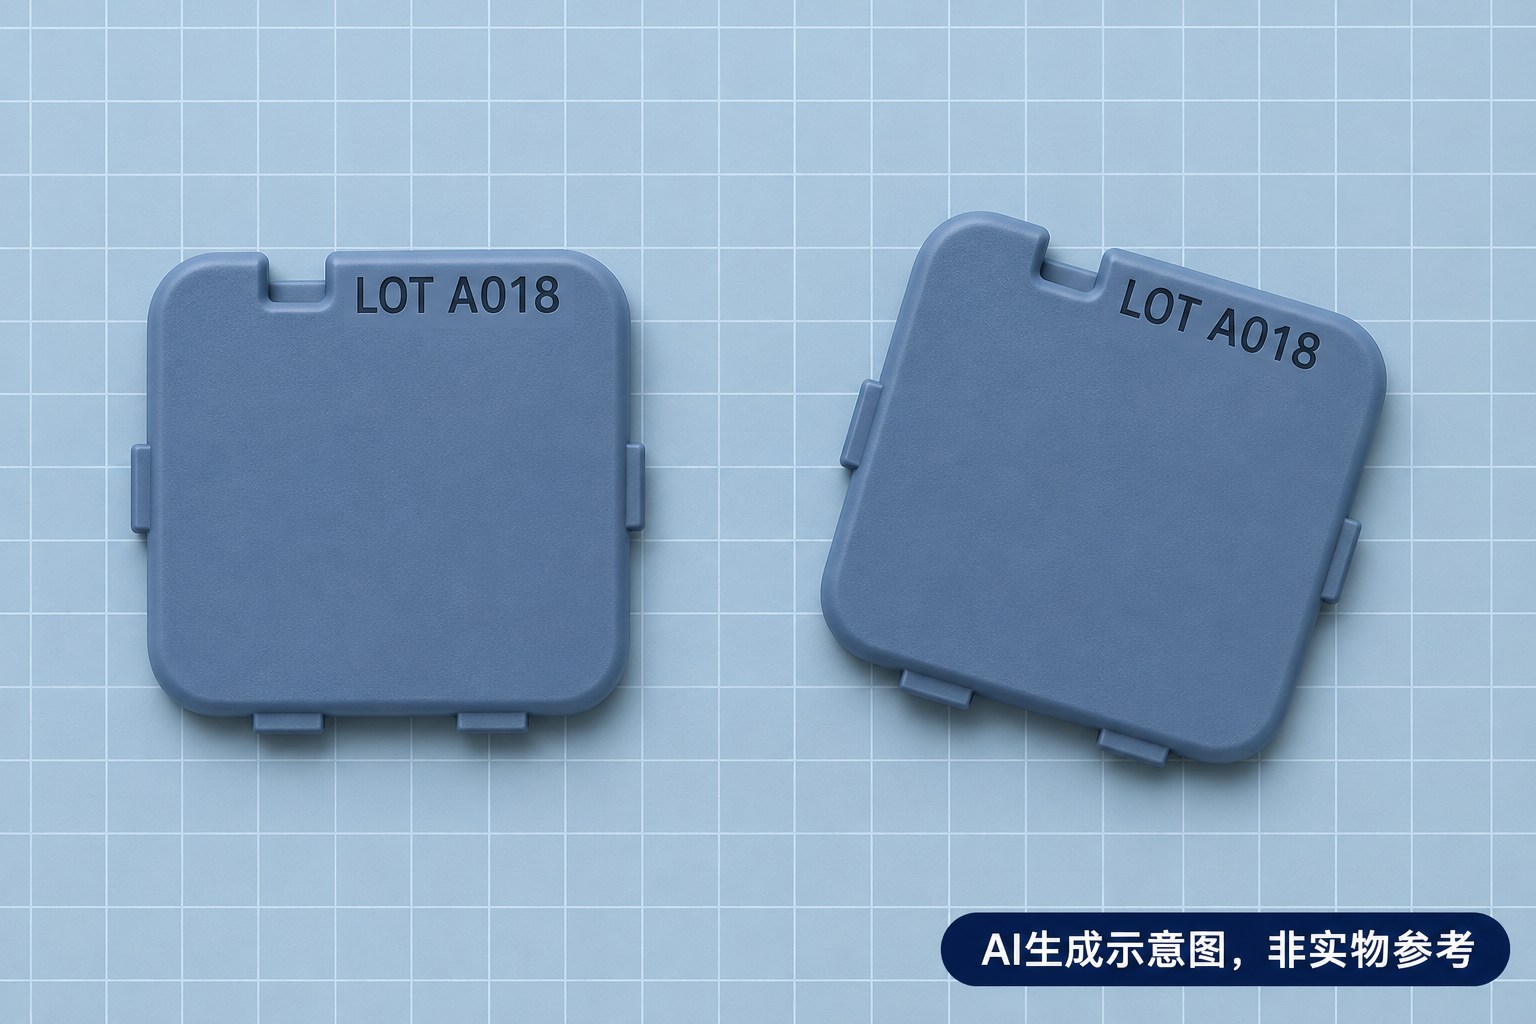
以电子配件的注塑外壳为例,可在图纸上选一个方向明确的缺口或基准边,标明批号可落入的区域、字的阅读方向,以及不能压到的孔位或装配边。用实际注塑件确认这个特征能被相机辨认。两端外形相似、正反面难区分时,应先明确可用的识别特征或上料方向,并把反向来料列入验收。
安江智能视觉在线紫外打标机的产品资料列有通过相机识别一定范围内的位置和角度,并修正打标坐标的功能。工件仍须处在识别范围和有效打标区域内。若需要传送带不停机打标,还须确认配置有运动同步的在线打标功能,再按约定的输送条件试样;静态结果不能替代在线验收。
准备打样时,可把实物、材料牌号和表面状态、标记区图纸、预计来料偏移以及是否需要不停带打标,一并提供给安江智能。以经验证的识别范围、样件效果和交付配置为准,避免把适用于某一批样件的条件直接套到其他工件上。
 2026-11-17 2026-10-21
 2026-10-21
 2025-06-11