 ☎ 0551-66770025☎ 0551-66770025

新闻资讯
趣闻快讯 一键畅览涤纶布旗裁切后还要缝旗杆套时,比较CO₂激光与振动刀,应先统一裁切图稿、缝份和杆套规格,再分别完成裁切与缝制试样,用同一根既定旗杆检查配合。适用合成纤维的激光切边可能形成熔合边,但这不能直接说明旗杆套可以免缝制,也不能代替成品结构验收。
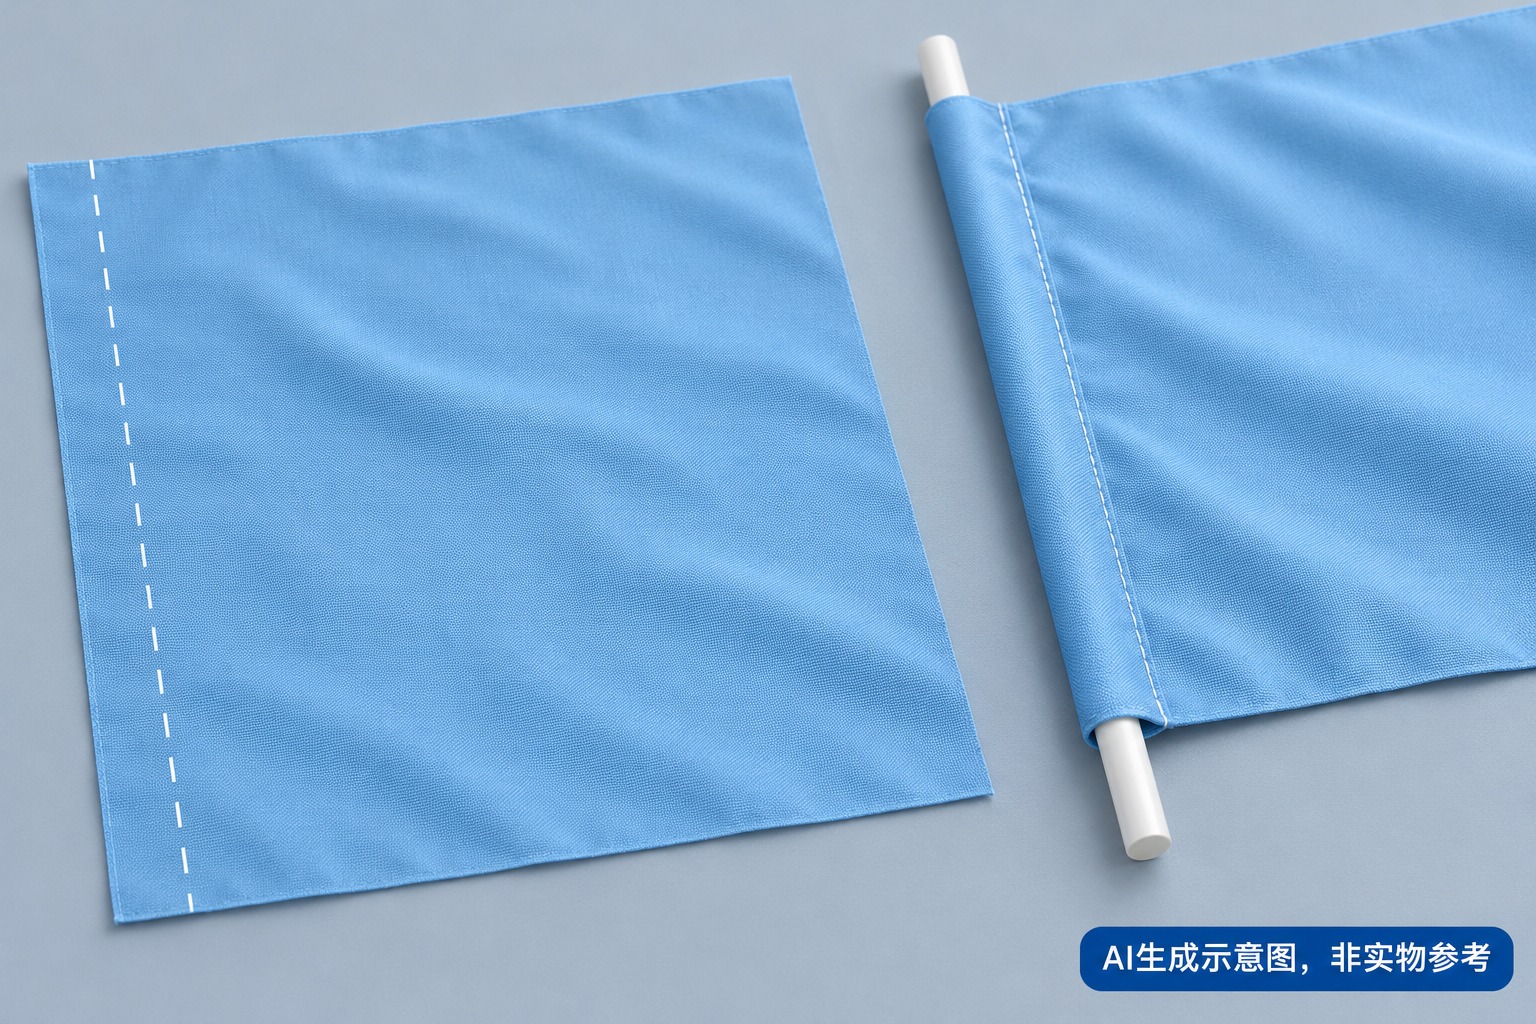
在图稿中区分成品外形、实际裁切线、回折位置和缝线位置,说明杆套开口及预期配合。两种方案使用同批旗布、相同取样方向和同一版图稿;比较时保留未加工样,以及各自的裁片和缝后样品,避免把缝份或缝制差异当成裁切效果。
“涤纶旗布”只是材料描述的起点。还应核实纤维组成、印刷层、涂层、背胶及复合结构是否适合所选工艺。成分不明、含PVC或其他不适合激光加工的材料,不安排激光试切;不能用一块未涂层涤纶布的结果代表其他旗布。
CO₂激光以热作用完成裁切,适合条件下可使部分合成纤维的切边熔合。振动刀通过刀片往复运动切割,适用性取决于实际刀具与面料条件。比较记录里应写明工具名称、材料固定方式和设备配置;有些纺织物也会使用旋转刀等其他工具,应由刀切设备方按布样确认选用方案。
| 检查环节 | CO₂激光试样 | 振动刀试样 |
|---|---|---|
| 裁片边缘 | 观察熔合、局部变色及边缘手感,确认是否影响回折。 | 观察散纱、未切透和局部拉扯,确认后续整理要求。 |
| 轮廓与方向 | 按确认稿核对外形、预留缝份和布料方向。 | 使用相同基准核对,记录铺料与固定状态。 |
| 后续缝制 | 用实际缝制工艺检查折边、缝线附近和套口状态。 | 采用同一缝制要求检查,保留各自样品。 |
分别将两种裁片按同一确认要求回折、缝制,核对套宽、缝线位置、套口及成品外形。再用订单对应的旗杆试穿,检查是否顺畅、是否局部卡住或过松,外观和悬挂方向是否符合图稿。需要返工时,记录发生在裁切、折边还是缝制环节,再调整对应工序。
若订单还有清洁、折叠收纳或其他使用条件,应另行约定检查方法。一次试穿或一张切边照片,不能证明旗帜的耐候、抗风、耐洗或使用寿命;这些要求要按订单的实际用途分别验证。
安江全自动送料激光切割机的现有资料列有卷料加工及旗帜等印花材料的选配视觉定位应用。具体旗布、印层、送料和视觉识别能力,需要结合实际配置确认;该产品说明不构成任意旗布或杆套工艺已经验证的结论。
沟通时可准备布样及材料资料、裁切图稿、杆套要求和旗杆规格,通过联系安江确认激光配置与打样安排。保留两种方案的裁片、缝后样和检查记录,再根据订单条件选择工艺,不预设统一的速度、成本或质量优劣。
以上观点仅供参考
 2026-11-20 2026-11-19
 2026-11-18
 2026-11-17